

マグネシウムは、実用金属の中で最も軽い金属です。比重は約1.7で、鉄の約4分の1、アルミニウムの約3分の2しかありません。それでいて比強度(強度÷比重)はチタンに匹敵し、振動吸収性や放熱性にも優れるため、電子機器の筐体から自動車部品、医療機器、ロボット部材まで幅広く使われています。
一方で、切りくずが発火しやすい、軟らかく変形しやすいといった理由から「難削材」ともいわれる金属です。ユニバーサルは、安全対策と加工ノウハウを積み重ねてきたマグネシウム切削加工の専門工場として、試作から小ロット(数個〜数百個)までお応えします。
ユニバーサルのマグネシウム切削加工 対応範囲
| 対応材質 | AZ31/AZ80/ZK60/AZ91などのマグネシウム合金 |
|---|---|
| 加工サイズ | 最大 横900mm × 縦500mm × 高さ300mm |
| ロット | 数個〜数百個(試作・小ロットがメイン) |
| 表面処理 | 化成処理/アノダイジング(陽極酸化処理)/電気めっき |
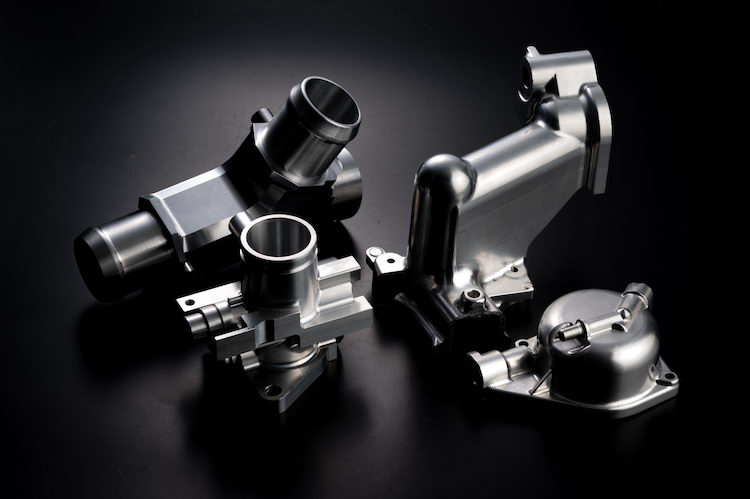
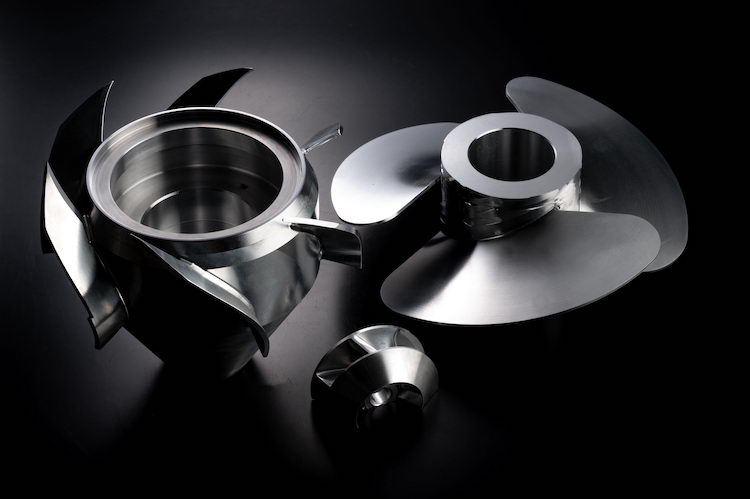
| 得意分野 | ロボットアーム・ロボットハンド部品、アルミ部品からの置き換え |
このページの内容
- マグネシウム切削加工とは
- ユニバーサルのマグネシウム切削加工 4つの強み
- マグネシウムが「難削材」といわれる理由
- マグネシウム切削加工の注意点と安全対策
- 加工実績のあるマグネシウム合金の特徴と用途
- マグネシウムの活用事例
- マグネシウム部品の表面処理
- マグネシウム切削加工のよくあるご質問
マグネシウム切削加工とは
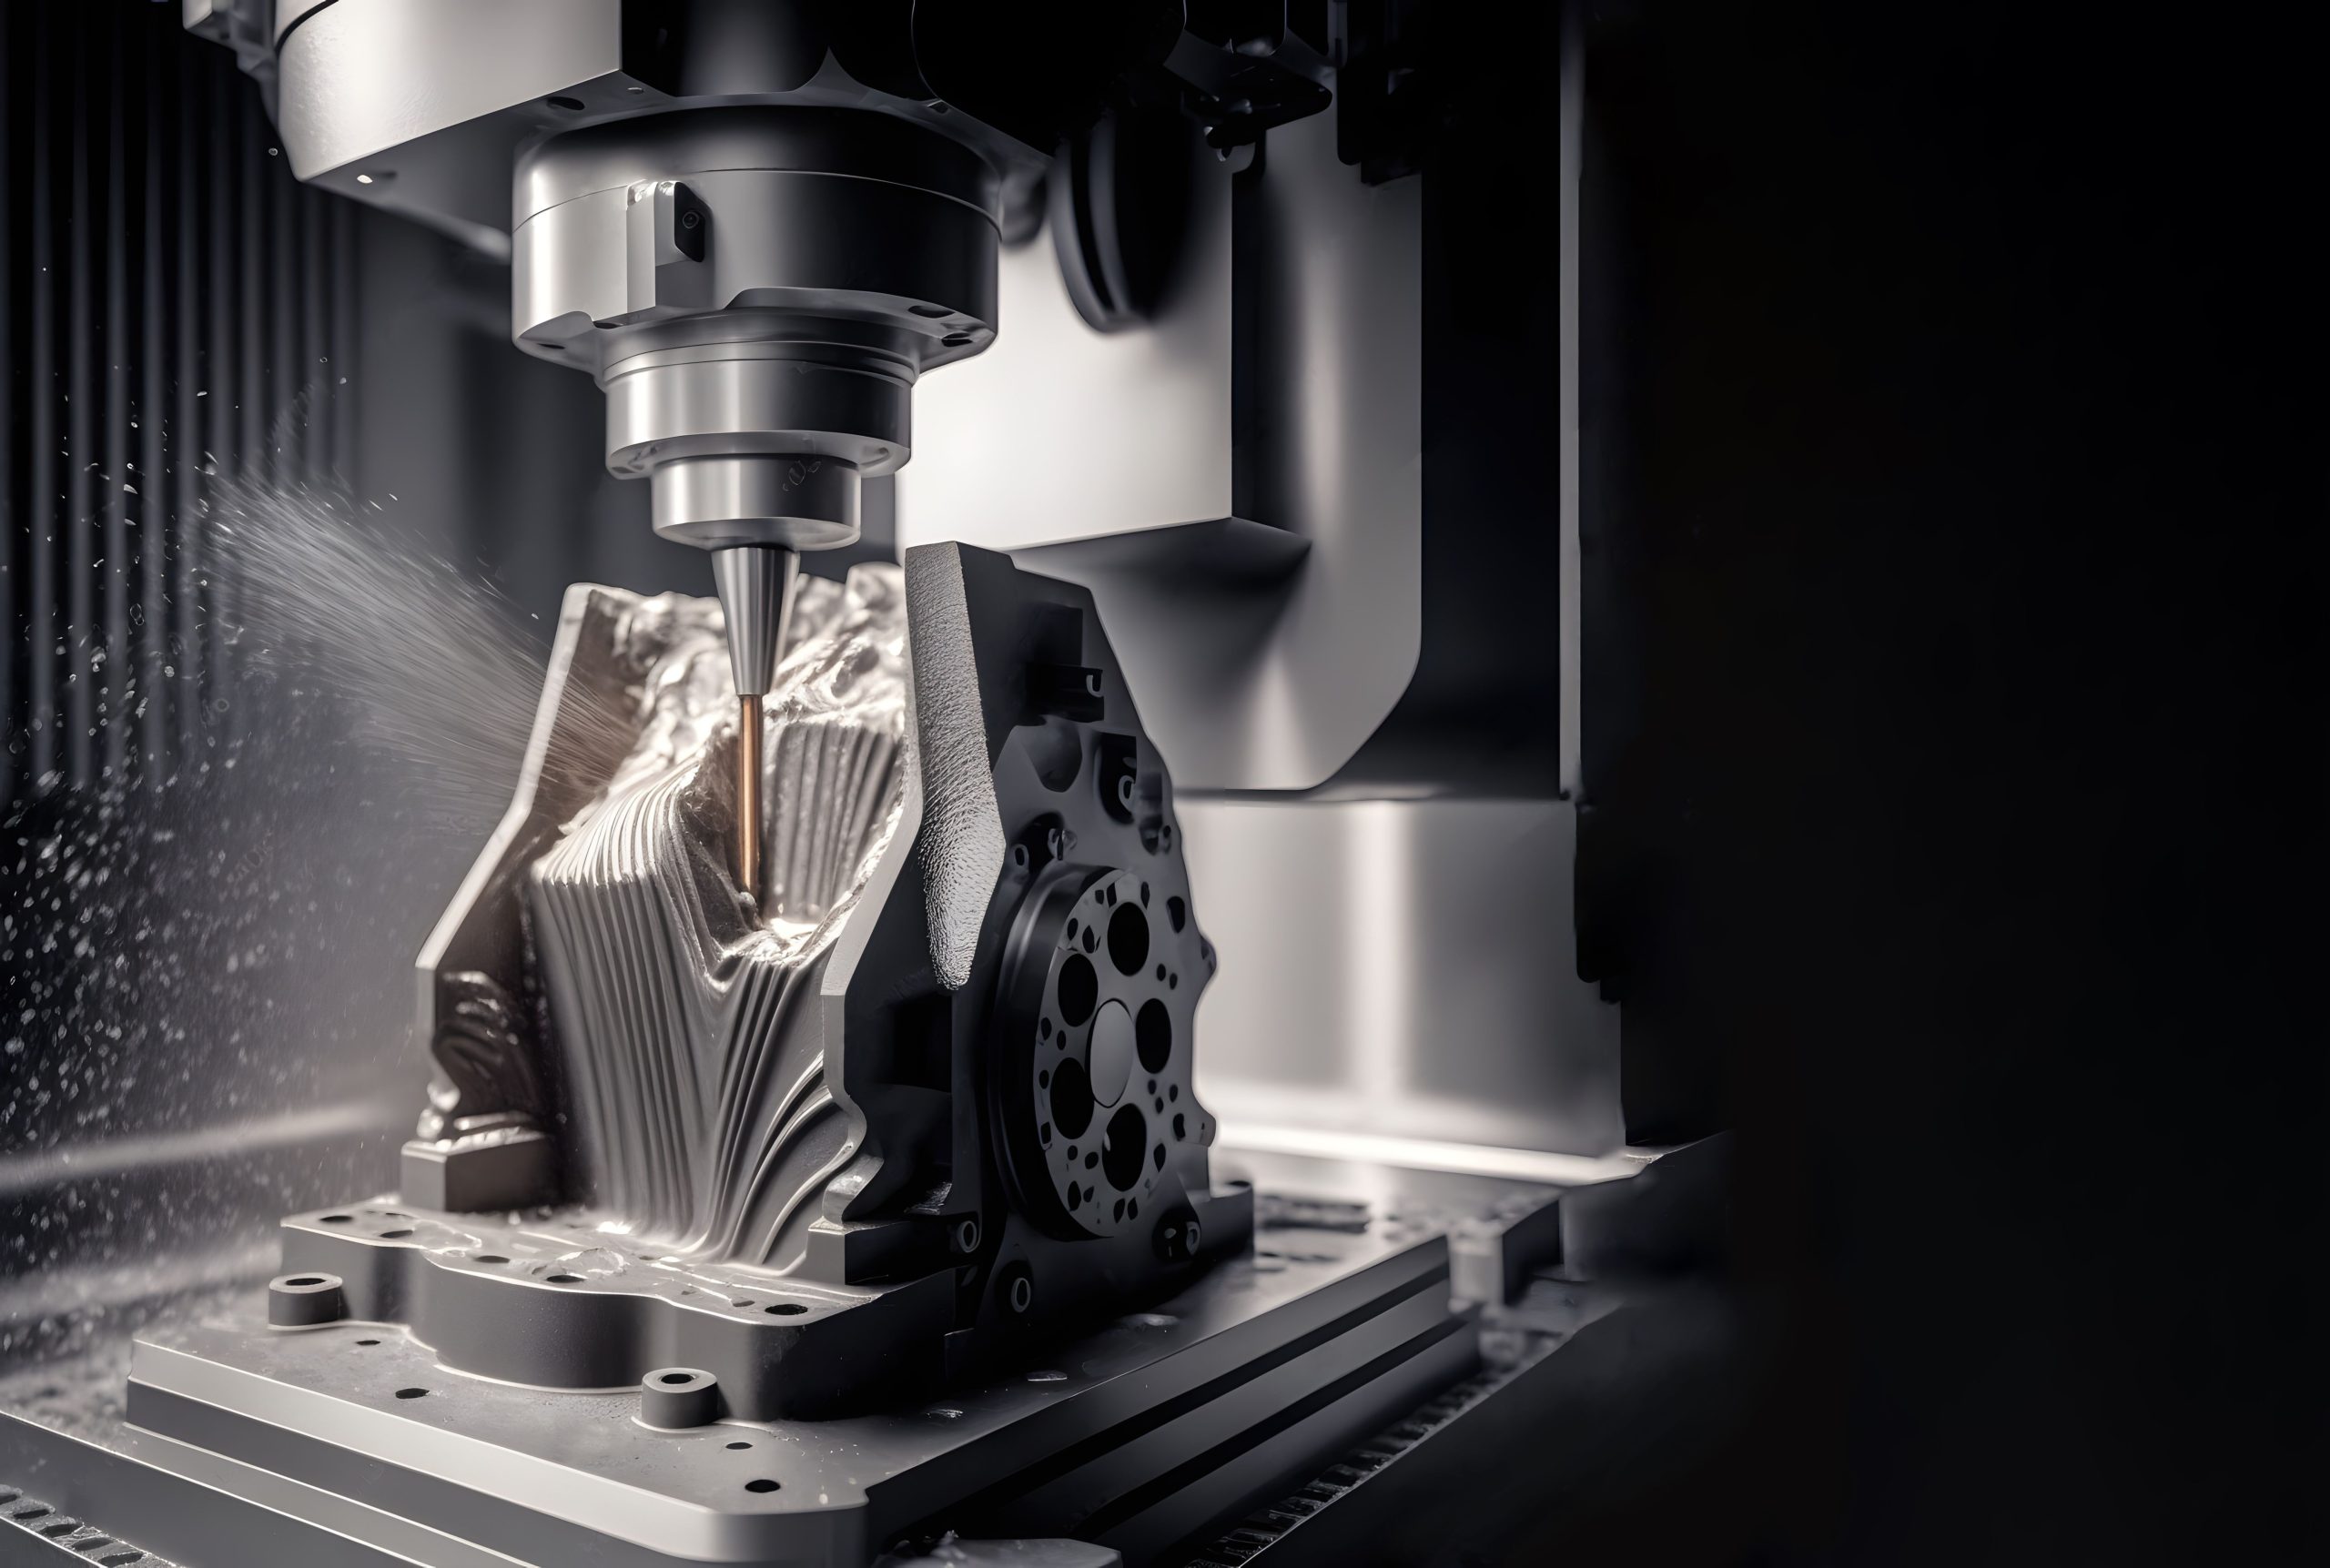
マグネシウム切削加工とは、マグネシウム合金の板材・棒材・押出材などを、マシニングセンタや旋盤で削り出して部品形状に仕上げる加工のことです。「マグネシウム加工」「マグネシウム合金の切削」「Mg切削」とも呼ばれ、英語では「magnesium machining」といいます。
マグネシウムは削りやすく、短い時間で加工できる金属です。その一方で、切りくずの発火や締め付け時の変形といったマグネシウム特有のリスクがあるため、材料の性質を理解した加工条件と安全管理が欠かせません。軽量化を目的としたロボット部品や電子機器の筐体、ドローン部品などの試作で、多く採用されています。
マグネシウムは、実用金属の中で最も軽い金属です。比重は1.7で、鉄(7.9)の約25%、アルミニウム(2.7)の約60%にあたります。地球上で8番目に多い元素であり、資源としてもほぼ無尽蔵にあります。
軽いだけではない、マグネシウムの特性
- 軽くて強い:比強度(強度÷比重)は133 N・m/kg(AZ31)。鉄鋼の78、アルミニウムの57(A6063-T5)を大きく上回り、チタンとほぼ同等です。
- 振動を吸収する:実用金属の中で最も振動吸収性が高く、衝撃によるくぼみも付きにくい金属です。
- 熱を逃がす:熱伝導性・放熱性に優れ、熱に弱い電子部品の保護に役立ちます。
- 寸法が安定している:温度変化による寸法変化が小さく、精密部品に向いています。
- リサイクルしやすい:少ないエネルギーで再生できる、環境負荷の低い金属です。
- 電磁波を遮る:電磁波シールド性に優れ、電子機器の筐体に適しています。
このようにマグネシウムは、軽量・高強度に加えて、振動吸収性、寸法安定性、切削性を兼ね備えた金属です。
比較検討されやすいマグネシウムとアルミニウム
| 性能要因 | マグネシウム | アルミニウム |
|---|---|---|
| 比重 | 1.74 | 2.7 |
| 引張強度(MPa) | 150〜350 | 150〜500 |
| 耐食性 | 低 | 中程度 |
| 耐摩耗性 | 低 | 中程度 |
| 熱伝導性 | 高 | 高 |
| 融点(℃) | 650 | 660 |
| 加工性 | 中程度 | 高 |
| 難燃性 | 低 | 中程度 |
| 塑性 | 高 | 高 |
| 磁性 | 非磁性 | 非磁性 |
| コスト | 中程度 | 低〜中程度 |
アルミニウムからマグネシウムに置き換えると、同じ形状でも重さを約3分の2に抑えられます。一方で、耐食性はアルミニウムより劣るため、マグネシウム部品には表面処理を組み合わせるのが一般的です(表面処理について)。
ユニバーサルのマグネシウム切削加工 4つの強み
1. 発火リスクを抑える安全な加工環境
マグネシウム切削で最大の課題は、切りくずや粉塵による火災リスクです。ユニバーサルでは専用の油剤を使い、切りくずの管理を徹底することで安全性を確保しています。
2. 軟らかい材料でも精度を落とさない加工条件
マグネシウムは比較的軟質なため、取り付けや締め付けの際に変形し、加工精度が悪化しやすい材料です。長年蓄積してきた工具選定と加工条件のデータベースをもとに、高精度な加工を実現しています。
3. 各種マグネシウム合金の豊富な加工実績
AZ31/AZ80/ZK60/AZ91など、各種マグネシウム合金の切削実績が豊富にあります。特にロボットアーム・ロボットハンド部品での実績が多数あり、アルミからの置き換え部品のご相談も数多くいただいています。
4. 試作の数個から数百個まで、最大900×500×300mmに対応
ご依頼の中心は、開発段階の試作から数百個程度までの小ロットです。加工サイズは最大で横900mm × 縦500mm × 高さ300mmまで対応しており、小物部品だけでなく、ロボットのフレームや装置のベースプレートといった比較的大きな部品もご相談いただけます。
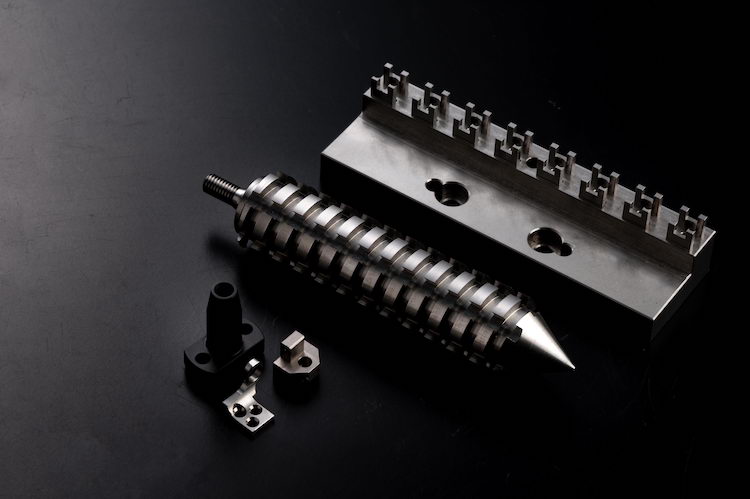
マグネシウムが「難削材」といわれる理由
マグネシウム自体の切削性は高く、加工時間はマグネシウムを1とすると鉄は6.3。つまり鉄の約6分の1の時間で加工できます。それでも難削材といわれるのは、次の2つの理由からです。
理由1:切りくずが発火しやすい
マグネシウムは燃焼性を持つ金属です。塊の状態では発火しにくいものの、切削時に出る切り粉や切りくずは粒が細かく表面積が大きいため酸化しやすく、発火の危険があります。取り扱いには十分な注意が必要です。
理由2:軟らかく、変形しやすい
比較的軟質なため、装置への取り付けや締め付けの際に変形し、加工精度が悪化しやすいという課題があります。
そのため、安全に配慮しながら高精度に加工するには、適切な工具選びや加工条件といった長年のノウハウが欠かせません。ユニバーサルでは専用の油剤で切りくずを管理し、安全性を確保したうえで多数の加工実績を積み重ねてきました。マグネシウムの切削加工はユニバーサルにお任せください。
マグネシウム切削加工の注意点と安全対策
マグネシウムを安全に削るためのポイントは、「細かい切りくずを出さない」「切りくずをためない」「水を近づけない」の3つです。一般的に知られている注意点と対策を、リスクごとにまとめました。
| リスク | 起こる原因 | 主な対策 |
|---|---|---|
| 切りくずの発火 | 摩耗した工具や浅い切込みで、薄く細かい切りくずや粉が出る。切削熱がこもる | 切れ味のよい工具を使い、切りくずが細かくならない条件で削る。工具の摩耗をこまめに確認する |
| 切削油による発熱・水素の発生 | マグネシウムは水と反応して水素を出すため、水溶性切削液は使い方に注意が必要 | マグネシウムに適した油剤(不水溶性など)を使い、切りくずを管理する |
| 保管中の発火 | 切りくずや粉をためたまま放置する。水に濡れた状態で保管する | 切りくずはこまめに回収し、ふた付きの金属容器で乾いた場所に保管する |
| 火災時の延焼 | 水や泡の消火剤をかけると、かえって燃焼が激しくなる | 乾燥砂や金属火災用の消火剤を手の届く場所に備える |
| 締め付けによる変形 | 材料が軟らかく、クランプ力で歪んだまま加工してしまう | 治具や締め付け力を工夫し、加工順序で歪みを逃がす |
ユニバーサルでは専用の油剤を使って切りくずの管理を徹底し、発火リスクを抑えた環境でマグネシウムを加工しています。社内に安全対策のノウハウがなく、マグネシウム部品の加工先を探している方も、お気軽にご相談ください。
加工実績のあるマグネシウム合金の特徴と用途
| 合金呼称 | 比重 | 引張強度(MPa) | 耐力(MPa) | 伸び(%) | 製品例 |
|---|---|---|---|---|---|
| AZ31 | 1.78 | 250〜290 | 165〜220 | 16〜20 | パソコン筐体、車椅子部品 |
| AZ80 | 1.81 | 340〜380 | 250〜270 | 7〜12 | 車椅子部品、カメラ部品 |
| ZK60 | 1.8 | 340 | 260 | 11 | 航空機部品、競技用自動車部品、ロボット部品、ホイール |
| AZ91 | 1.81 | 160 | 160 | 3 | ダイカスト向け試作部品 |
マグネシウム合金の呼称の見方
AZ31やZK60といった呼称は、ASTM規格の表し方です。最初のアルファベット2文字が主な添加元素(A=アルミニウム、Z=亜鉛、K=ジルコニウム、M=マンガンなど)、続く数字がその添加量(質量%のおおよその値)を表します。たとえばAZ31は、アルミニウムを約3%、亜鉛を約1%含む合金です。
| 区分 | 主な合金 | 主な素材の形 | 切削加工での使われ方 |
|---|---|---|---|
| 展伸材 | AZ31、AZ80、ZK60 | 板材・棒材・押出材・鍛造材 | 素材から削り出す試作・小ロット部品に多く使われる |
| 鋳造材(ダイカスト用) | AZ91 | インゴット・鋳物 | ダイカスト量産前の試作品を、同じ材質の素材から削り出す |
なお、マグネシウム合金は日本のJIS規格と海外規格で呼び方が異なります。図面にはどの規格の材質かを明記していただくと、材料の手配がスムーズです。
ご依頼が多い部品
- 関節部分:ロボットアームや脚部の関節。軽量性と強度の両立が求められる部位です。
- ギアボックス:ロボット関節のギアボックス内の部品やケーシング。
- 電子機器ケーシング:携帯電話やノートパソコンなど、軽くて堅牢な筐体。
このほか、アルミからの代替部品のご依頼が多いのが特徴です。
マグネシウムの活用事例
製品に使う場合、マグネシウムはアルミニウムや亜鉛などを加えた「マグネシウム合金」として用いられます。軽さ・強度・振動吸収性・寸法安定性を活かし、さまざまな分野で採用されています。
- 自動車:ステアリングホイールやエンジンブロックなど。軽量・高強度に加え、走行時の振動を吸収できる点が評価されています。
- 精密機器・民生品:携帯電話、ノートパソコン、ミラーレスカメラの筐体など。樹脂より衝撃に強く、放熱性で電子部品を守ります。
- ロボット:アームやハンド、関節部などの軽量化部品。ユニバーサルで特に実績の多い分野です。
ロボット・ドローン分野での活用に期待
ロボットの設計・製造において、マグネシウム材は次のようなメリットをもたらします。
| 軽量化 | ロボットの重量を減らし、運動性能を高めます。軽いロボットはエネルギー効率が良く、バッテリー寿命も延びる傾向があります。 |
| 強度と耐久性 | 高い強度と剛性を持つため、フレームや可動部に使うことで、軽量ながら耐久性の高い設計が可能です。 |
| 加工性 | 加工が容易で、複雑な形状や精密部品の製造に適しています。製造コストと時間の節約にもつながります。 |
| 熱伝導性 | ロボット内部の熱を効率よく分散できます。高出力モーターや電子機器を多用するロボットでは特に重要です。 |
| 振動減衰 | 優れた振動減衰特性により、操作精度が向上します。精密作業や安定した動作が求められるロボットに有効です。 |
マグネシウム部品の表面処理
マグネシウムの表面処理は可能です。主な目的は耐食性の付与で、化成処理が一般的です。硬度を上げたい場合はアノダイジングが適しています。
- 化成処理(最も多い処理):耐食性+着色
化学的な処理で表面に保護膜を形成し、軽さを保ったまま耐食性を高めます。着色を目的に、化成処理後に焼き付け塗装を行うケースもあります。 - アノダイジング(陽極酸化処理):耐食性+硬度・耐摩耗性
表面に酸化マグネシウムの保護層を形成します。この層は非常に硬く耐摩耗性に優れ、色付けによる外観改善も可能です。 - 電気めっき:対応可能ですが、採用例は少なめ
銅・ニッケル・クロムなどの金属層を電気的にコーティングします。耐食性と外観は改善しますが、重量が増える場合があります。
マグネシウム切削加工のよくあるご質問
-
マグネシウムの切削加工は、何個から依頼できますか?
-
試作の数個から数百個程度までの小ロットが中心です。数量が決まっていない開発段階でもご相談ください。
-
加工できる最大サイズはどのくらいですか?
-
横900mm × 縦500mm × 高さ300mmまで対応しています。これを超えるサイズはお問い合わせください。
-
どのマグネシウム合金に対応していますか?
-
AZ31、AZ80、ZK60、AZ91などの切削実績があります。そのほかの合金もご相談ください。
-
マグネシウムはなぜ難削材といわれるのですか?
-
材料自体は削りやすいものの、細かい切りくずが発火しやすいことと、軟らかく締め付け時に変形しやすいことが理由です。安全管理と加工条件のノウハウが必要になります。
-
切削加工のあとの表面処理もまとめて依頼できますか?
-
はい、対応しています。耐食性を付与する化成処理が最も多く、硬度や耐摩耗性が必要な場合はアノダイジング(陽極酸化処理)をおすすめしています。電気めっきにも対応可能です。
-
アルミ部品をマグネシウムに置き換えることはできますか?
-
はい、アルミからの置き換え部品のご相談を数多くいただいています。マグネシウムの比重はアルミニウムの約3分の2のため、軽量化に有効です。耐食性はアルミニウムより劣るため、表面処理とあわせてご提案します。
マグネシウムの切削加工は、安全対策と加工ノウハウが求められる分野です。「他社で断られた」「アルミ部品を軽くしたい」「ロボット部品の試作を急ぎたい」といったご相談も、ユニバーサルにお任せください。まずはお気軽にお問い合わせください。
